

1. Kỹ Thuật Tối Ưu Sơ Đồ Cắt Bản Mã (Nesting CAD/CAM) Tiết Kiệm Vật Tư
Một trong những yếu tố giúp giảm chi phí sản xuất thép bản mã chính là công đoạn lập trình sơ đồ cắt trên phần mềm CAD/CAM (Nesting) trước khi đưa vào máy CNC.
-
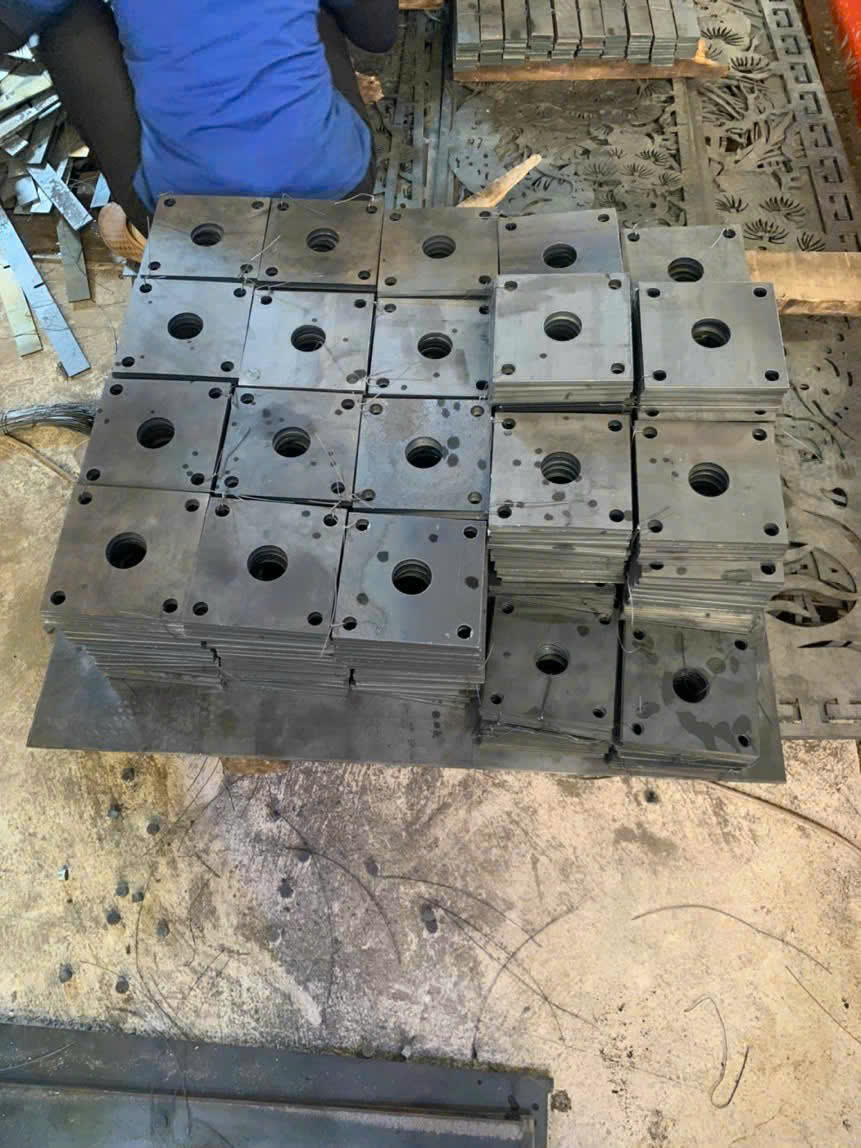
Đối với bản mã vuông và chữ nhật: Xếp các bản mã nằm sát nhau chung một đường cắt (Common Cut Line). Phương pháp này giúp máy CNC chỉ phải chạy một đường cắt duy nhất cho 2 cạnh kề nhau, vừa tiết kiệm 15–20% thời gian cắt vừa giảm tiêu hao khí cắt/khẩu béc.
-
Đối với bản mã tam giác: Đảo chiều các tam giác thành các cặp hình chữ nhật ghép đôi. Việc xếp xen kẽ giúp tận dụng tối đa diện tích tấm thép thô, giảm phôi rác xuống dưới 8%.
-
Đối với bản mã tròn: Tận dụng các phần thép góc dư thừa giữa 4 vòng tròn cạnh nhau để lồng ghép các loại bản mã tam giác hoặc bản mã vuông nhỏ (bản tăng cứng).
2. Phân Tích Khả Năng Chịu Lực Theo Hình Dáng Bản Mã
Mỗi hình dạng bản mã được tính toán ứng suất cơ học để đáp ứng các lực tác động khác nhau tại nút liên kết:
2.1. Bản Mã Vuông & Chữ Nhật – Chịu Lực Cắt & Momen Uốn
- Bản mã chữ nhật có tiết diện dài theo phương lực tác dụng, chịu được momen uốn lớn (M) và lực cắt (V) tại chân cột hoặc điểm nối dầm chính I/H. Trong khi đó, bản mã vuông ưu việt cho các liên kết chịu lực nén đúng tâm.
2.2. Bản Mã Tròn – Phân Bổ Tải Trọng Đa Phướng 360 Độ
- Nhờ cấu tạo vành khuyên và các lỗ bulong đối xứng quanh tâm, bản mã tròn giúp phân bổ đều ứng suất uốn/kéo theo mọi hướng. Rất thích hợp cho các công trình chịu tải trọng gió xoáy như cột đèn, trụ sóng viễn thông, cọc ống thép ngoài cảng biển.
2.3. Bản Mã Tam Giác – Triệt Tiêu Ứng Suất Tập Trung (Bản Tăng Cứng)
Tại các góc giao 90 độ giữa dầm và cột, lực uốn sinh ra ứng suất rất lớn dễ làm vặn hoặc móp vách dầm. Bản mã tam giác được hàn gia cường tại góc giúp phân tán lực chéo, tăng độ cứng vững cho khung portal nhà xưởng.
3. Bảng Tra Cứu Thông Số Lắp Dựng & Độ Hở Lỗ Bulong Chuẩn ISO
Độ hở giữa lỗ đục bản mã và thân bulong quyết định trực tiếp đến độ linh hoạt khi cân chỉnh tim móng ngoài công trường:
|
Đường kính bulông móng |
Đường kính lỗ đột bản mã |
Loại bản mã ứng dụng |
|---|---|---|
|
M12 – M16 |
Ø14–18 mm |
Bản mã vuông 150 × 150 mm, bản mã tam giác |
|
M20 – M24 |
Ø22–27 mm |
Bản mã chữ nhật 200 × 350 mm, bản mã tròn D300 |
|
M27 – M30 |
Ø30–33 mm |
Bản mã chân cột 300 × 500 mm, bản mã tròn D400 |
|
M36 trở lên |
Đường kính bulông + 3,0 mm |
Bản mã móng cẩu trục, kết cấu chịu tải trọng lớn |
4. Quy Trình Lắp Dựng Thép Bản Mã Chuẩn Kỹ Thuật Tại Công Trường
Để quá trình căn chỉnh và cố định thép bản mã (tròn, vuông, chữ nhật, tam giác) đạt độ phẳng và độ thẳng đứng tuyệt đối, kỹ sư công trường cần tuân thủ 4 bước sau:
-
Căn chỉnh cao độ chân móng (Levelling): Sử dụng máy thủy bình đo đạc độ cao tim móng. Đặt hệ thống đai ốc căn chỉnh (Nút leveling nut) dưới bản mã móng để tạo khoảng trống rót vữa.
-
Định vị và định hình liên kết: Đặt bản mã vào cụm bulong móng. Tiến hành siết gá bu-lông bằng tay để đảm bảo các lỗ trùng khớp không bị lệch tâm.
-
Thao tác siết Bulong cường độ cao: Sử dụng cờ-lê lực (Torque Wrench) siết bulong theo thứ tự chéo chữ X (đối với bản mã vuông/chữ nhật) hoặc siết đối ứng tâm (đối với bản mã tròn) để lực ép tỏa đều.
-
Rót vữa không co ngót (Non-Shrink Grout): Đổ vữa Grout lỏng vào khoảng không bên dưới bản mã chân cột để tạo sự liên kết khối hoàn hảo với bê tông móng.
5. Bảng Danh Mục Kiểm Tra (Checklist) Nghiệm Thu Bản Mã Tại Xưởng & Công Trường
Bảng checklist dưới đây giúp cán bộ tư vấn giám sát (TVGS) dễ dàng đánh giá chất lượng sản phẩm trước khi cho phép cẩu dựng:
| Hạng Mục Kiểm Tra | Phương Pháp Kiểm Tra | Tiêu Chuẩn Đạt Yêu Cầu | Hướng Xử Lý Khi Lỗi |
| Chiều dày phôi thép | Dùng thước kẹp Palmer | Dung sai $\pm 0.3\text{mm}$ so với thiết kế | Trả về xưởng nếu thiếu độ dày |
| Chất lượng mép cắt CNC | Quan sát mắt thường & sờ mép | Không có xỉ hàn bám, mép cắt phẳng nhẵn | Dùng máy mài cầm tay làm sạch bavia |
| Độ phẳng mặt bản mã | Dùng thước kẹp & thước thẳng |
Độ cong vênh bản mã: ≤ 1,0 mm trên mỗi mét chiều dài (1.000 mm). |
Đưa vào máy ép thủy lực nắn phẳng |
| Đường kính & Khoảng cách lỗ | Dùng thước dây & dưỡng đo | Đúng vị trí CAD, không méo lỗ | Róa lỗ rộng hơn hoặc đục lại bản mã |
| Lớp bảo vệ (Sơn / Mạ kẽm) | Dùng máy đo độ dày lớp phủ | Chiều dày lớp mạ kẽm > 65 µm; chiều dày màng sơn khô (DFT) > 80 µm. | Phủ bổ sung lớp sơn mạ kẽm lạnh |
6. Giải Pháp Khắc Phục Bản Mã Bị Hoen Gỉ & Biến Dạng Nhẹ
Trong trường hợp bản mã lưu kho ngoài trời lâu ngày bị gỉ sét hoặc biến dạng do va đập vận chuyển:
-
Xử lý gỉ sét: Dùng máy phun cát kỹ thuật số (Sandblasting) đạt tiêu chuẩn Sa 2.5 trước khi sơn phủ hoặc mạ kẽm.
-
Xử lý biến dạng: Bản mã vuông, chữ nhật bị vênh nhẹ do nhiệt khi cắt Plasma có thể gia nhiệt cục bộ bằng ngọn lửa Oxy-Acetylene kết hợp vam nắn thủy lực để đưa về độ phẳng ban đầu.
LIÊN HỆ MUA HÀNG NGAY HÔM NAY
Hotline/ Zalo: 0909 738 227 (Mr. Hải)
Mã số thuế: 0317947181
Kho hàng: 1605 QL1A, P. An Phú Đông, Quận 12, TP.HCM
Email: thepremiennam@gmail.com
Các bài viết khác :
- Xưởng Sản Xuất Bản Mã Mạ Kẽm, Nhúng Nóng Kẽm – Báo Giá Mới Nhất Hôm Nay
- Bản Mã Cắt Theo Yêu Cầu Mạ Kẽm Nhúng Nóng
- Gia Công Bản Mã 100×100, 200×200, 300×300 Mạ Kẽm Nhúng Nóng
- Gia Công Bản Mã Mạ Kẽm Nhúng Nóng – Báo Giá Chuẩn Giá Xưởng
- Thép Bản Mã 100×100, 150×150, 200×200 Đủ Độ Dày
- Cắt Bản Mã 100×100, 150×150, 200×200 Giá Rẻ
- Bản Mã Vuông 100×100, 150×150, 200×200 – Kích Thước & Báo Giá
- Báo Giá Bản Mã 100×100, 150×150, 200×200 Giá Tốt Nhất | Thép Bản Mã
- Bản Mã Vuông 100×100, 150×150, 200×200 Mạ Kẽm, Nhúng Nóng
- Mua Bản Mã Thép Các Loại Ở Đâu? Tư Vấn, Báo Giá


