

1. Tầm quan trọng của việc thiết kế bản mã chính xác trên bản vẽ CAD
Trong lĩnh vực gia công và lắp dựng kết cấu thép, bản mã là chi tiết quan trọng, có chức năng liên kết các cấu kiện, truyền tải trọng và góp phần bảo đảm độ ổn định của công trình. Vì vậy, việc thiết kế bản mã trên bản vẽ CAD và triển khai bản vẽ thi công (Shop Drawing) cần được thực hiện chính xác, phù hợp với yêu cầu kỹ thuật và hồ sơ thiết kế được phê duyệt.
1.1. Hạn chế sai số trong quá trình lắp dựng
- Kích thước hình học, chiều dày bản mã, đường kính lỗ bulông và tọa độ tâm lỗ phải được thể hiện rõ ràng trên bản vẽ gia công.
- Đặc biệt, đối với bản mã chân cột và bản mã móng, vị trí lỗ bulông cần phù hợp với hệ bulông móng đã lắp đặt theo hồ sơ định vị. Điều này giúp hạn chế tình trạng lệch lỗ, giảm thiểu việc gia công sửa chữa tại công trường và bảo đảm tiến độ lắp dựng.
1.2. Nâng cao khả năng chịu lực của liên kết
- Hình dạng, chiều dày và phương án liên kết của bản mã phải phù hợp với nội lực tính toán và điều kiện làm việc của kết cấu.
- Ví dụ, bản mã tam giác tăng cứng có thể được sử dụng tại các vị trí liên kết dầm – cột hoặc cột – kèo nhằm tăng độ cứng của nút liên kết và cải thiện khả năng truyền lực. Việc lựa chọn kích thước, vị trí lắp đặt và đường hàn cần tuân theo thiết kế kết cấu để hạn chế tập trung ứng suất và nguy cơ phá hoại cục bộ.
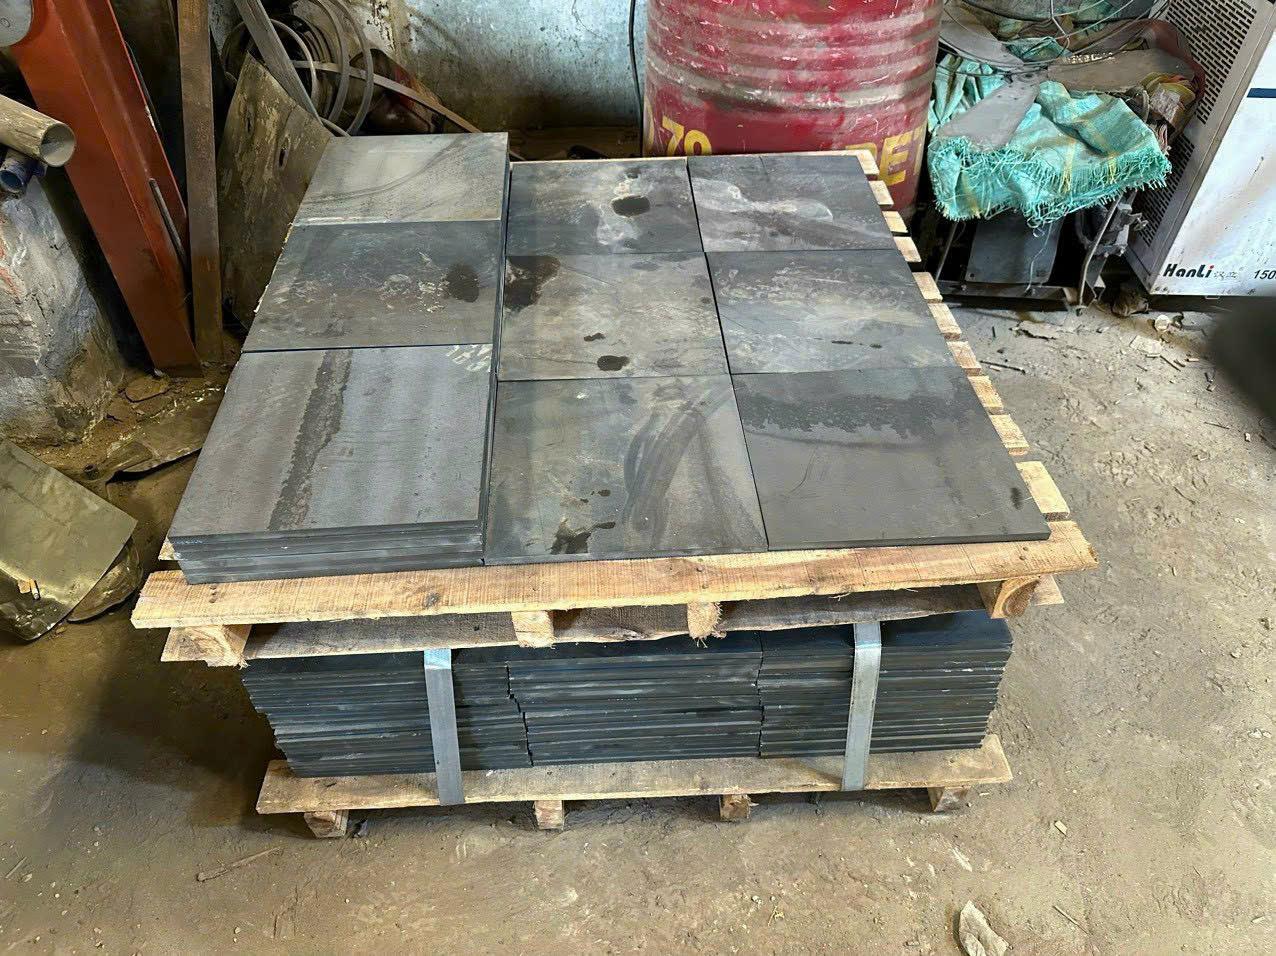
BẢN MÃ 200×200
2. Đặc điểm và ứng dụng của các loại thép bản mã phổ biến
2.1. Thép bản mã vuông và chữ nhật
Đặc điểm:
- Hình dạng đơn giản, thuận tiện cho việc đo kiểm và gia công.
- Dễ bố trí sơ đồ cắt trên tấm thép nguyên liệu nhằm tối ưu tỷ lệ sử dụng vật liệu.
- Có thể gia công bằng laser CNC, plasma CNC hoặc các phương pháp cắt cơ khí phù hợp.
- Thuận tiện khi bố trí lỗ bulông và đường hàn theo yêu cầu thiết kế.
Ứng dụng:
- Bản mã chân cột nhà xưởng.
- Bản liên kết dầm phụ và dầm chính.
- Bản nối mặt bích dầm thép chữ I, chữ H.
- Bản mã liên kết giằng và các cấu kiện thép phụ trợ.
2.2. Thép bản mã tròn (mặt bích tròn)
Đặc điểm:
- Có dạng hình tròn, thường được sử dụng trong các liên kết dạng mặt bích.
- Yêu cầu kiểm soát chính xác đường kính ngoài, độ đồng tâm và vị trí lỗ bulông.
- Các lỗ bulông thường được bố trí đều trên đường tròn chia bulông (PCD) theo bản vẽ thiết kế.
- Có thể sử dụng công nghệ cắt laser CNC hoặc plasma CNC tùy thuộc vào chiều dày vật liệu và yêu cầu chất lượng mép cắt.
Ứng dụng:
- Bản mã chân cột đèn chiếu sáng.
- Mặt bích liên kết ống thép.
- Chân trụ viễn thông.
- Các cấu kiện dạng trụ và liên kết chịu lực theo yêu cầu thiết kế.
2.3. Thép bản mã tam giác tăng cứng
Đặc điểm:
- Thường được gia công theo dạng tam giác vuông hoặc tam giác cân.
- Có chức năng tăng cứng tại các vị trí giao nhau giữa dầm, cột và các cấu kiện thép.
- Có thể được gia công bằng laser CNC, plasma CNC hoặc phương pháp cắt phù hợp với chiều dày vật liệu.
Ứng dụng:
- Gia cường góc khung nhà thép tiền chế.
- Tăng cứng nút liên kết dầm – cột.
- Gia cường các vị trí chịu lực tập trung.
- Hạn chế biến dạng cục bộ của liên kết theo yêu cầu thiết kế.
3. Bảng tham khảo quy cách, chiều dày và mác thép bản mã
Bảng dưới đây tổng hợp các quy cách phổ biến, phục vụ công tác lập dự toán, lựa chọn vật liệu và đặt hàng gia công.
| Loại bản mã | Kích thước tham khảo | Chiều dày tham khảo | Mác thép tham khảo | Phương pháp gia công |
|---|---|---|---|---|
| Bản mã vuông | 100 × 100 đến 300 × 300 mm | 5–14 mm | SS400, Q235 | Laser CNC, plasma CNC |
| Bản mã chữ nhật | 200 × 350 đến 400 × 600 mm | 10–30 mm | SS400, Q235, Q345 hoặc thép tương đương theo thiết kế | Plasma CNC, laser CNC phù hợp chiều dày |
| Bản mã tròn | Đường kính D150–D500 mm | 8–25 mm | SS400 hoặc mác thép theo thiết kế | Laser CNC, plasma CNC |
| Bản mã tam giác | Cạnh khoảng 100–250 mm | 6–16 mm | SS400, Q235 hoặc thép theo thiết kế | Laser CNC, plasma CNC |
Lưu ý: Kích thước và chiều dày trong bảng chỉ mang tính tham khảo. Việc lựa chọn mác thép phải căn cứ vào hồ sơ thiết kế, yêu cầu cơ tính, khả năng hàn và tiêu chuẩn vật liệu áp dụng. Không tự ý thay thế mác thép khi chưa được chấp thuận.
4. Kinh nghiệm tối ưu chi phí gia công thép bản mã
Để giảm hao hụt vật liệu, nâng cao năng suất và kiểm soát chi phí gia công, có thể áp dụng các giải pháp sau:
4.1. Tối ưu sơ đồ cắt bằng CAD/CAM Nesting
Nesting là phương pháp bố trí các chi tiết trên tấm thép nguyên liệu nhằm tận dụng tối đa diện tích sử dụng.
Khi triển khai, cần:
- Sắp xếp các chi tiết theo hình dạng và kích thước phù hợp.
- Tối ưu khoảng cách giữa các chi tiết theo yêu cầu công nghệ cắt.
- Tính đến chiều rộng đường cắt và yêu cầu chất lượng mép cắt.
- Tận dụng phần thép dư cho các chi tiết nhỏ nếu đáp ứng yêu cầu kỹ thuật.
Hiệu quả tiết kiệm phụ thuộc vào số lượng chi tiết, kích thước tấm thép, chiều dày vật liệu, công nghệ cắt và tỷ lệ tận dụng phôi. Vì vậy, mức tiết kiệm thực tế cần được xác định theo từng đơn hàng, không nên mặc định một tỷ lệ cố định.
4.2. Chuẩn hóa kích thước bản mã
- Trong phạm vi cho phép của thiết kế, việc chuẩn hóa quy cách bản mã giúp giảm số lượng chủng loại vật liệu, đơn giản hóa quản lý kho và nâng cao hiệu quả bố trí sơ đồ cắt.
- Mọi thay đổi về kích thước, chiều dày hoặc hình dạng bản mã phải được bộ phận thiết kế chấp thuận trước khi sản xuất.
4.3. Tối ưu quy trình cắt và gia công lỗ
- Sử dụng máy CNC tích hợp cắt biên dạng và gia công lỗ có thể giúp giảm thời gian gá đặt, hạn chế sai số định vị và nâng cao năng suất.
- Tùy theo chiều dày thép, đường kính lỗ và yêu cầu chính xác, có thể lựa chọn phương pháp cắt, đột hoặc khoan phù hợp.
- Sau gia công, cần kiểm tra đường kính lỗ, tọa độ tâm lỗ và chất lượng mép lỗ trước khi chuyển sang công đoạn tiếp theo.
4.4. Lựa chọn công nghệ gia công phù hợp
- Không phải mọi loại bản mã đều cần sử dụng công nghệ laser. Đối với vật liệu dày, plasma CNC hoặc phương pháp cắt khác có thể phù hợp hơn về năng suất và chi phí.
- Việc lựa chọn công nghệ cần cân đối giữa độ chính xác, chất lượng mép cắt, chiều dày vật liệu, tốc độ gia công và tổng chi phí sản xuất.
5. Bảng dự toán khối lượng thép bản mã
5.1. Công thức tính khối lượng
Khối lượng lý thuyết của một tấm bản mã thép được xác định theo công thức:
m=A×t×7,85
Trong đó:
- m: Khối lượng bản mã, tính bằng kg.
- A: Diện tích hình học, tính bằng m².
- t: Chiều dày bản mã, tính bằng mm.
- 7,85: Hệ số quy đổi khối lượng riêng của thép.
Đối với đơn hàng gồm nhiều tấm:
M=n×m
Trong đó M là tổng khối lượng lý thuyết và n là số lượng tấm.
Đối với bản mã có lỗ bulông hoặc phần khoét rỗng, cần trừ diện tích phần vật liệu bị loại bỏ khi tính khối lượng thành phẩm.
5.2. Bảng khối lượng tham khảo
| Quy cách bản mã | Hình dạng | Chiều dày | Khối lượng lý thuyết/tấm |
|---|---|---|---|
| 150 × 150 mm | Vuông | 8 mm | Khoảng 1,41 kg |
| 200 × 300 mm | Chữ nhật | 10 mm | Khoảng 4,71 kg |
| D250 mm | Tròn | 12 mm | Khoảng 4,63 kg |
| Tam giác vuông, đáy 200 mm, chiều cao 200 mm | Tam giác | 8 mm | Khoảng 1,26 kg |
Ghi chú: Khối lượng trong bảng được tính theo kích thước danh nghĩa và chưa trừ phần lỗ bulông hoặc các phần vật liệu bị cắt bỏ. Đối với bản mã tam giác, giá trị trên áp dụng cho tam giác vuông có đáy và chiều cao bằng 200 mm.
5.3. Các yếu tố ảnh hưởng đến chi phí gia công
Chi phí gia công bản mã phụ thuộc vào nhiều yếu tố, bao gồm:
- Giá thép nguyên liệu và mác thép.
- Kích thước, chiều dày và số lượng chi tiết.
- Công nghệ cắt, đột lỗ, khoan và gia công bổ sung.
- Độ phức tạp của hình dạng và yêu cầu dung sai.
- Yêu cầu mài sửa, hàn và hoàn thiện bề mặt.
- Chi phí sơn chống gỉ hoặc mạ kẽm nhúng nóng.
- Đóng gói, vận chuyển và tiến độ giao hàng.
Tùy theo phương thức báo giá, chi phí có thể được tính theo kg, theo tấm hoặc theo đơn hàng. Để nhận báo giá sát thực tế, cần cung cấp bản vẽ CAD/DWG hoặc PDF, bảng thống kê quy cách, số lượng và yêu cầu kỹ thuật.
6. Tiêu chuẩn nghiệm thu và xử lý bề mặt sau gia công
Trước khi bàn giao hoặc đưa bản mã vào lắp dựng, cần kiểm tra chất lượng theo bản vẽ và kế hoạch kiểm tra của dự án.
6.1. Kiểm tra kích thước và dung sai
Các hạng mục cần kiểm tra gồm:
- Chiều dài, chiều rộng hoặc đường kính ngoài.
- Chiều dày bản mã.
- Đường kính lỗ bulông.
- Tọa độ tâm lỗ và khoảng cách giữa các lỗ.
- Khoảng cách từ tâm lỗ đến mép.
- Độ phẳng và chất lượng mép cắt.
Dung sai phải được quy định theo bản vẽ thiết kế hoặc tiêu chuẩn gia công áp dụng. Không mặc định mọi kích thước cạnh, đường kính và vị trí tâm lỗ đều sử dụng chung dung sai ±1,0 mm.
Đối với bản mã chân cột và bản mã móng, cần đặc biệt kiểm tra vị trí lỗ bulông để bảo đảm khả năng lắp ghép với hệ bulông đã định vị tại công trường.
6.2. Xử lý chống ăn mòn
Tùy thuộc vào môi trường làm việc, tuổi thọ thiết kế và yêu cầu bảo trì, bản mã có thể được bảo vệ bằng hệ sơn chống ăn mòn hoặc mạ kẽm nhúng nóng.
Đối với sơn bảo vệ:
- Làm sạch bề mặt theo yêu cầu của hệ sơn.
- Lựa chọn sơn lót, sơn trung gian và sơn phủ phù hợp.
- Kiểm tra chiều dày màng sơn khô và độ phủ theo hồ sơ kỹ thuật.
Đối với mạ kẽm nhúng nóng:
- Xác định tiêu chuẩn mạ và chiều dày lớp mạ yêu cầu.
- Bảo đảm cấu tạo có lỗ thông hơi, lỗ thoát kẽm khi cần thiết đối với các cấu kiện rỗng.
- Kiểm tra chiều dày, độ phủ và tình trạng bề mặt lớp mạ sau gia công.
- Phục hồi các vị trí bị hư hỏng theo quy trình phù hợp với tiêu chuẩn áp dụng.
Mạ kẽm nhúng nóng có khả năng bảo vệ thép khỏi ăn mòn trong nhiều điều kiện môi trường. Tuy nhiên, tuổi thọ thực tế không thể mặc định từ 20 đến 50 năm cho mọi công trình mà phải được đánh giá dựa trên môi trường ăn mòn, chiều dày lớp mạ, điều kiện sử dụng và chế độ bảo trì.
Dịch vụ gia công thép bản mã theo yêu cầu
- Quý khách hàng có nhu cầu gia công bản mã vuông, chữ nhật, tròn hoặc tam giác theo bản vẽ CAD, vui lòng chuẩn bị thông tin về quy cách, chiều dày, mác thép, số lượng và yêu cầu xử lý bề mặt để được tư vấn phương án gia công phù hợp.
- Báo giá được xác định dựa trên khối lượng vật liệu, công nghệ gia công, yêu cầu kỹ thuật và điều kiện giao hàng thực tế.
LIÊN HỆ MUA HÀNG NGAY HÔM NAY
Hotline/ Zalo: 0909 738 227 (Mr. Hải)
Mã số thuế: 0317947181
Kho hàng: 1605 QL1A, P. An Phú Đông, Quận 12, TP.HCM
Email: thepremiennam@gmail.com
Các bài viết khác :
- Bản Mã Cắt Theo Yêu Cầu Mạ Kẽm Nhúng Nóng
- Gia Công Bản Mã 100×100, 200×200, 300×300 Mạ Kẽm Nhúng Nóng
- Bản Mã Tròn – Vuông – Chữ Nhật Mạ Kẽm Nhúng Nóng [Báo Giá]
- Gia Công Bản Mã Mạ Kẽm Nhúng Nóng – Báo Giá Chuẩn Giá Xưởng
- Thép Bản Mã 100×100, 150×150, 200×200 Đủ Độ Dày
- Cắt Bản Mã 100×100, 150×150, 200×200 Giá Rẻ
- Bản Mã Vuông 100×100, 150×150, 200×200 – Kích Thước & Báo Giá
- Báo Giá Bản Mã 100×100, 150×150, 200×200 Giá Tốt Nhất | Thép Bản Mã
- Bản Mã Vuông 100×100, 150×150, 200×200 Mạ Kẽm, Nhúng Nóng
- Mua Bản Mã Thép Các Loại Ở Đâu? Tư Vấn, Báo Giá


