

1. Kỹ thuật vát mép bản mã trước khi hàn (Beveling)
Để bảo đảm chất lượng mối hàn, độ ngấu và khả năng truyền lực của liên kết, việc chuẩn bị mép hàn phải được thực hiện theo chiều dày vật liệu, dạng liên kết, yêu cầu chịu lực và quy trình hàn được phê duyệt.
1.1. Yêu cầu gia công mép hàn
- Bản mã dày dưới 8 mm: Có thể không cần vát mép đối với liên kết hàn góc thông thường nếu đáp ứng yêu cầu thiết kế. Phải loại bỏ bavia, dầu mỡ, gỉ sét và các tạp chất tại khu vực hàn.
- Bản mã dày từ 10–20 mm: Đối với liên kết hàn giáp mối yêu cầu ngấu hoàn toàn, có thể sử dụng phương pháp vát mép chữ V. Góc vát, chiều cao mép cùn (root face) và khe hở chân mối hàn phải tuân theo quy trình hàn được phê duyệt.
- Bản mã dày trên 20 mm: Tùy theo dạng liên kết và yêu cầu thiết kế, có thể áp dụng phương pháp vát mép chữ X hoặc chữ K để hàn từ hai phía, giúp kiểm soát biến dạng và bảo đảm chất lượng mối hàn.
Lưu ý: Không phải mọi bản mã dày đều bắt buộc vát mép. Việc lựa chọn dạng vát và kích thước mép hàn phải căn cứ vào bản vẽ thiết kế, tiêu chuẩn áp dụng và quy trình hàn được phê duyệt (WPS).
2. Đặc điểm thi công hàn theo hình dạng bản mã
Tùy theo hình dạng, công năng và vị trí lắp đặt, bản mã cần có phương pháp gá lắp, trình tự hàn và biện pháp kiểm soát biến dạng phù hợp.
2.1. Bản mã vuông và chữ nhật
Bản mã vuông và chữ nhật thường được sử dụng làm bản nối dầm, bản liên kết và mặt bích chân cột thép.
Yêu cầu thi công:
- Kiểm tra kích thước, độ phẳng và vị trí lắp đặt trước khi hàn.
- Hàn đính tại các vị trí phù hợp để cố định bản mã và cấu kiện.
- Thực hiện hàn theo trình tự đối xứng, xen kẽ các đoạn hàn nhằm hạn chế co ngót không đều và biến dạng nhiệt.
- Kiểm tra độ phẳng, độ vuông góc và vị trí tâm lỗ bulông sau khi hàn.
Đối với liên kết yêu cầu độ ngấu hoàn toàn, phải chuẩn bị mép hàn và thực hiện đúng quy trình hàn đã được phê duyệt.
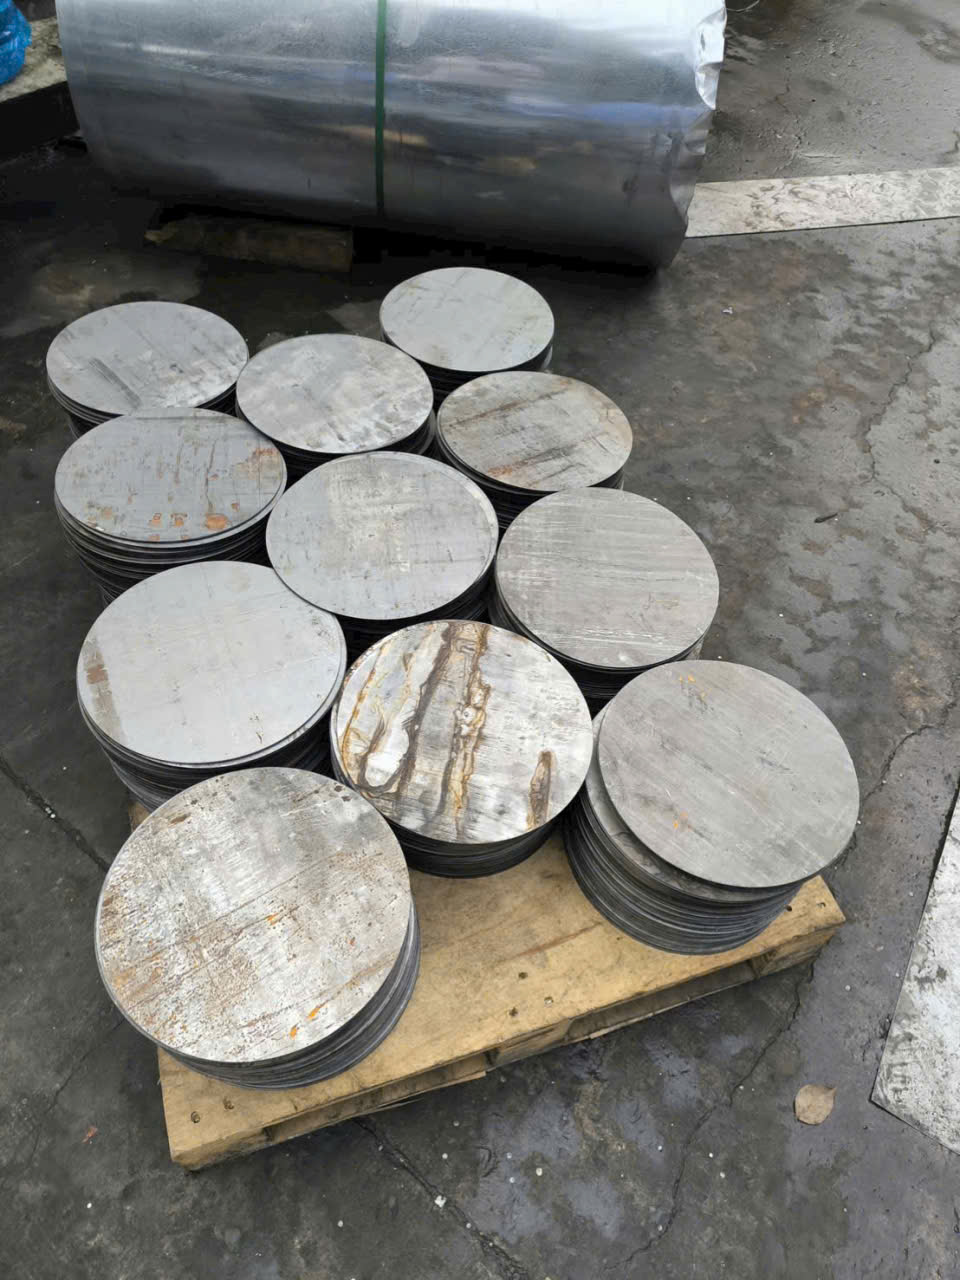
2.2. Bản mã tròn
Bản mã tròn thường được sử dụng trong liên kết ống thép, chân cột đèn, trụ viễn thông và các cấu kiện dạng trụ.
Yêu cầu thi công:
- Kiểm tra độ đồng tâm giữa bản mã và cấu kiện ống.
- Bảo đảm khe hở lắp ghép và vị trí tiếp xúc phù hợp với bản vẽ.
- Thực hiện đường hàn vòng liên tục hoặc theo yêu cầu thiết kế.
- Có thể sử dụng con lăn xoay chuyên dụng (Welding Rotator) để hỗ trợ thao tác hàn, duy trì tốc độ di chuyển ổn định và nâng cao độ đồng đều của mối hàn.
- Kiểm tra ngoại quan, độ đồng tâm và biến dạng sau khi hàn.
2.3. Bản mã tam giác tăng cứng (Stiffener)
Bản mã tam giác thường được sử dụng làm sườn tăng cứng tại các vị trí liên kết giữa dầm, cột và các cấu kiện thép chịu lực.
Yêu cầu thi công:
- Gia công đúng kích thước, góc cạnh và hình dạng theo bản vẽ thiết kế.
- Kiểm tra độ áp sát giữa bản mã và các bề mặt liên kết trước khi hàn.
- Tại các vị trí giao nhau của mối hàn, có thể cần cắt vát hoặc khoét góc để tránh chồng lấn đường hàn và bảo đảm khả năng thi công.
- Kích thước cắt góc, chẳng hạn 15 × 15 mm hoặc góc 45°, chỉ được áp dụng khi phù hợp với bản vẽ và không làm giảm khả năng chịu lực của liên kết.
- Thực hiện hàn theo trình tự phù hợp để hạn chế biến dạng và tránh tập trung ứng suất tại các góc.
3. Bảng tham khảo lựa chọn phương pháp hàn theo chiều dày bản mã
Bảng dưới đây cung cấp định hướng ban đầu khi lựa chọn phương pháp hàn và chuẩn bị mép hàn. Các thông số chính thức phải được xác định theo thiết kế liên kết và quy trình hàn được phê duyệt.
| Chiều dày bản mã | Vật liệu hàn tham khảo | Chuẩn bị mép hàn | Kích thước mối hàn góc tham khảo | Ứng dụng |
|---|---|---|---|---|
| 6–8 mm | Que E7018 hoặc dây ER70S-6, tùy quy trình hàn | Có thể không vát đối với hàn góc thông thường | a = 5–6 mm, nếu được thiết kế chấp thuận | Bản mã vuông 150 × 150 mm, bản mã tam giác |
| 10–14 mm | Que E7018 hoặc dây hàn lõi thuốc (FCAW) phù hợp | Vát chữ V khi cần hàn giáp mối ngấu hoàn toàn | a = 7–9 mm, tùy thiết kế | Bản mã chữ nhật 200 × 300 mm, bản mã tròn D250 |
| 16–25 mm | Que hàn, dây hàn CO₂ hoặc SAW, tùy điều kiện thi công | Vát chữ V, X hoặc dạng khác theo WPS | a = 10–14 mm, nếu được thiết kế chấp thuận | Bản mã chân cột 300 × 400 mm, bản mã tròn D350 |
| Trên 25 mm | Vật liệu hàn được lựa chọn theo cấp thép và quy trình hàn | Có thể dùng chữ X hoặc K đối với các liên kết phù hợp | Theo tính toán thiết kế; hàn ngấu hoàn toàn khi được yêu cầu | Bản mã móng cẩu trục, kết cấu cảng biển và kết cấu chịu tải trọng lớn |
Quy ước: Kích thước a là chiều dày họng hàn danh nghĩa của mối hàn góc theo quy ước kỹ thuật thông dụng; không đồng nhất với chiều cao cạnh mối hàn.
Các loại vật liệu hàn E7018, ER70S-6 và dây hàn lõi thuốc không được lựa chọn chỉ dựa trên chiều dày bản mã. Cần kiểm tra cấp thép, cơ tính yêu cầu, vị trí hàn, điều kiện thi công và yêu cầu về độ dai va đập nếu có.
4. Kiểm tra và nghiệm thu mối hàn bản mã (NDT)
Việc kiểm tra mối hàn phải được thực hiện theo kế hoạch kiểm tra và nghiệm thu (ITP), tiêu chuẩn áp dụng, cấp chất lượng mối hàn và yêu cầu của hồ sơ thiết kế.
4.1. Kiểm tra trực quan (VT – Visual Testing)
Kiểm tra bằng mắt thường hoặc thiết bị hỗ trợ để đánh giá:
- Hình dạng, kích thước và độ đồng đều của đường hàn.
- Các khuyết tật bề mặt như nứt, rỗ khí, chồng mép và cháy lẹm.
- Tình trạng làm sạch xỉ hàn, bề mặt tiếp giáp và vùng ảnh hưởng nhiệt.
- Độ phẳng, độ đồng tâm và biến dạng của bản mã sau khi hàn.
4.2. Kiểm tra thẩm thấu chất lỏng (PT – Liquid Penetrant Testing)
- Phương pháp PT sử dụng chất thẩm thấu để phát hiện các khuyết tật hở trên bề mặt, chẳng hạn như vết nứt và một số dạng rỗ hở. Phương pháp này phù hợp với nhiều loại vật liệu không xốp khi bề mặt được chuẩn bị đúng yêu cầu.
4.3. Kiểm tra hạt từ (MT – Magnetic Particle Testing)
- Phương pháp MT sử dụng từ trường và hạt từ để phát hiện các khuyết tật bề mặt hoặc gần bề mặt trên vật liệu sắt từ. Phạm vi kiểm tra và tiêu chí chấp nhận phải tuân theo tiêu chuẩn áp dụng.
4.4. Kiểm tra siêu âm (UT – Ultrasonic Testing)
- Phương pháp UT được sử dụng để phát hiện và đánh giá các khuyết tật bên trong vật liệu hoặc mối hàn khi điều kiện kiểm tra phù hợp.
- UT thường được áp dụng cho các mối hàn giáp mối có yêu cầu ngấu hoàn toàn và các liên kết quan trọng theo quy định thiết kế. Khả năng kiểm tra phụ thuộc vào hình học mối hàn, chiều dày vật liệu, phương pháp UT và quy trình kiểm tra.
Lưu ý: Không mặc định mọi bản mã dày trên 12 mm đều phải kiểm tra UT toàn bộ. Phương pháp, phạm vi kiểm tra và tỷ lệ kiểm tra phải căn cứ vào hồ sơ thiết kế, tiêu chuẩn nghiệm thu và yêu cầu của dự án.
5. Bảng kiểm tra và khắc phục các lỗi hàn bản mã thường gặp
| Lỗi thường gặp | Nguyên nhân có thể | Ảnh hưởng | Biện pháp xử lý |
|---|---|---|---|
| Bản mã bị cong vênh | Nhiệt đầu vào không phù hợp, trình tự hàn không cân đối hoặc gá lắp không đúng | Sai lệch hình học, khó lắp bulông hoặc tiếp xúc không đạt yêu cầu | Điều chỉnh trình tự hàn, hàn đối xứng, sử dụng đồ gá phù hợp và kiểm tra biến dạng |
| Cháy lẹm chân hàn (Undercut) | Thông số hàn, góc que hoặc tốc độ di chuyển không phù hợp | Làm giảm tiết diện hữu hiệu và có thể tạo vị trí tập trung ứng suất | Đánh giá mức độ khuyết tật, sửa chữa theo quy trình được phê duyệt và kiểm tra lại |
| Rỗ khí hoặc lẫn xỉ | Bề mặt bẩn, vật liệu hàn không được bảo quản đúng cách hoặc thao tác hàn không phù hợp | Làm giảm chất lượng và khả năng chịu lực của mối hàn | Loại bỏ phần khuyết tật theo quy trình sửa chữa, làm sạch và hàn lại |
| Lệch vị trí lỗ bulông | Sai số gia công, biến dạng nhiệt hoặc gá lắp không chính xác | Khó lắp dựng, sai lệch vị trí liên kết | Đo kiểm, đánh giá khả năng lắp dựng và chỉ sửa đổi lỗ khi có chấp thuận của bộ phận thiết kế |
| Nứt mối hàn | Vật liệu, quy trình hàn, điều kiện nhiệt hoặc ứng suất không phù hợp | Có thể làm giảm nghiêm trọng độ an toàn của liên kết | Dừng nghiệm thu, xác định nguyên nhân, loại bỏ vết nứt và sửa chữa theo quy trình được phê duyệt |
Lưu ý quan trọng: Không tự ý khoét rộng lỗ bulông, hàn đắp hoặc mài bỏ vật liệu chịu lực khi chưa đánh giá và chấp thuận phương án sửa chữa. Mọi vị trí sửa chữa phải được kiểm tra lại theo yêu cầu nghiệm thu.
6. Bảo vệ mối hàn và xử lý bề mặt sau thi công
Sau khi hoàn tất công tác hàn và kiểm tra đạt yêu cầu, cần thực hiện các bước bảo vệ bề mặt như sau:
6.1. Làm sạch mối hàn
- Loại bỏ xỉ hàn, bắn tóe kim loại và các tạp chất còn sót lại.
- Làm sạch dầu mỡ, bụi bẩn và gỉ sét tại khu vực cần sơn phủ.
- Mài sửa các vị trí sắc cạnh hoặc khuyết tật bề mặt theo yêu cầu kỹ thuật.
- Kiểm tra và nghiệm thu mối hàn trước khi che phủ bằng lớp sơn bảo vệ.
6.2. Phục hồi lớp bảo vệ chống ăn mòn
- Đối với kết cấu sơn, cần xử lý bề mặt và sơn phục hồi tại các khu vực bị cháy, bong tróc hoặc hư hỏng lớp sơn do nhiệt hàn.
- Đối với kết cấu mạ kẽm nhúng nóng, vùng hàn và khu vực lớp mạ bị hư hỏng phải được xử lý, phục hồi theo tiêu chuẩn áp dụng và hướng dẫn của hệ bảo vệ.
- Lựa chọn vật liệu sơn hoặc vật liệu phục hồi lớp mạ tương thích với hệ bảo vệ hiện hữu.
- Kiểm tra chiều dày lớp phủ, độ bám dính khi được yêu cầu và tính liên tục của lớp bảo vệ sau khi hoàn thiện.
Không sơn phủ lên mối hàn trước khi hoàn thành các bước kiểm tra được yêu cầu. Chiều dày lớp phủ và phương pháp đo phải tuân theo hồ sơ kỹ thuật của dự án.
7. Yêu cầu chung về chất lượng và nghiệm thu
Trước khi đưa cấu kiện vào lắp dựng hoặc sử dụng, cần bảo đảm các nội dung sau:
- Vật liệu thép và vật liệu hàn có nguồn gốc, chủng loại và cơ tính phù hợp với thiết kế.
- Kích thước bản mã, vị trí lỗ bulông và hình học cấu kiện đáp ứng dung sai quy định.
- Công tác hàn được thực hiện theo quy trình hàn đã được phê duyệt.
- Mối hàn đạt yêu cầu về kích thước, ngoại quan và mức chất lượng theo tiêu chuẩn áp dụng.
- Các kiểm tra NDT được thực hiện đúng phạm vi và tỷ lệ quy định.
- Các khuyết tật đã được xử lý, kiểm tra lại và nghiệm thu theo quy trình.
- Lớp bảo vệ chống ăn mòn được phục hồi đầy đủ sau gia công và hàn.
- Hồ sơ kiểm tra, kết quả thử nghiệm và biên bản nghiệm thu được lưu giữ theo yêu cầu của dự án.
LIÊN HỆ MUA HÀNG NGAY HÔM NAY
Hotline/ Zalo: 0909 738 227 (Mr. Hải)
Mã số thuế: 0317947181
Kho hàng: 1605 QL1A, P. An Phú Đông, Quận 12, TP.HCM
Email: thepremiennam@gmail.com
Các bài viết khác :
- Xưởng Sản Xuất Bản Mã Mạ Kẽm, Nhúng Nóng Kẽm – Báo Giá Mới Nhất Hôm Nay
- Bản Mã Cắt Theo Yêu Cầu Mạ Kẽm Nhúng Nóng
- Bản Mã Tròn – Vuông – Chữ Nhật Mạ Kẽm Nhúng Nóng [Báo Giá]
- Gia Công Bản Mã Mạ Kẽm Nhúng Nóng – Báo Giá Chuẩn Giá Xưởng
- Thép Bản Mã 100×100, 150×150, 200×200 Đủ Độ Dày
- Cắt Bản Mã 100×100, 150×150, 200×200 Giá Rẻ
- Bản Mã Vuông 100×100, 150×150, 200×200 – Kích Thước & Báo Giá
- Báo Giá Bản Mã 100×100, 150×150, 200×200 Giá Tốt Nhất | Thép Bản Mã
- Bản Mã Vuông 100×100, 150×150, 200×200 Mạ Kẽm, Nhúng Nóng
- Mua Bản Mã Thép Các Loại Ở Đâu? Tư Vấn, Báo Giá


